Bu sayfa satın alma tarafını değil, işin atölyede geçen kısmını anlatıyor: bir tabela dosya hâlinden çıkıp sahaya gidene kadar hangi yöntemlerden ve hangi kontrollerden geçiyor. Tasarım, kesim, birleştirme ve montaj hazırlığı aynı atölyede yürüdüğü için parça sayısı arttıkça sorumluluk bölünmüyor.
İşimizin en görünür sonucu, birlikte çalıştığımız işletmelerin memnuniyeti.
AArma D.
Arnavutköy’de tabela ve reklam işleri için Ovec Reklam ile çalıştık. Kutu harf tabela, cephe giydirme ve baskı konusunda hızlı dönüş yaptılar. Tasarım aşamasından uygulamaya kadar ilgilendiler, işçilik ve malzeme kalitesinden memnun kaldık. Özellikle Arnavutköy ve Hadımköy çevresinde tabela, iş yeri reklamı veya cephe uygulaması yaptıracaklara tavsiye ederim.
Kesim dosyası onaylanmadan üretime başlamıyoruz. Bize ulaşan logo baskı için hazırlanmış bir görsel olabilir; kesim ise kapalı yollardan oluşan, ölçüsü kilitlenmiş vektörel bir çizim ister. Harflerin iç boşlukları, ince uçların kesimden sonra ayakta kalıp kalmayacağı, kaynak payı ve büküm payı bu aşamada hesaplanır. Yan yüzeyi bükülerek yapılacak bir harfin açınımı çıkarılır; levhanın üstünde harf değil, açılmış bir şerit görürsünüz. Montaj delikleri, kablo geçiş noktası ve taşıyıcı ayakların yeri de aynı dosyada işaretlenir. Bu ayrıntılar sonradan eklenmek istendiğinde parçanın yeniden üretilmesi gündeme gelebilir; kesilmiş bir levhaya delik açmak mümkünken bükülmüş bir gövdenin geometrisini geri almak kolay değildir. Dosya kontrolünü üretim öncesi bir formalite olarak değil, üretimin ilk adımı olarak görüyoruz.
02
Kesimden sonra parça hâlâ yarımdır
Kesim, işin yalnızca düzlemde biten kısmıdır. Kutu harfin yan yüzeyi kesilen şeritten bükülür; büküm yarıçapı malzemenin cinsine ve kalınlığına göre değişir, köşede çatlama riski varsa şerit önce kanal açılarak hazırlanır. Paslanmaz ve DKP gövdelerde birleşim kaynakla, pleksi ve kompozit gövdelerde yapıştırma ya da mekanik bağlantıyla yapılır. Kaynak dikişi görünen yüzeyde kalacaksa taşlanır ve yüzey bitişi çevresindeki alanla eşitlenir; aksi hâlde ışık altında dikiş izi harfin konturundan önce okunabilir. Alüminyum kompozit levhada köşe, arka katman kanal açılarak bükülür ve ön yüzey tek parça kalır; bu yüzden kompozit kutu, vidalı köşe profiliyle kurulan kutuya göre daha temiz bir köşe verir. Boya, eloksal ya da folyo kaplama kararı da bu aşamada verilir, çünkü seçilen birleşim yöntemi uygulanabilecek yüzey işlemini sınırlar.
03
Işıklı gövdenin içi dışarıdan görünmeyen taraftır
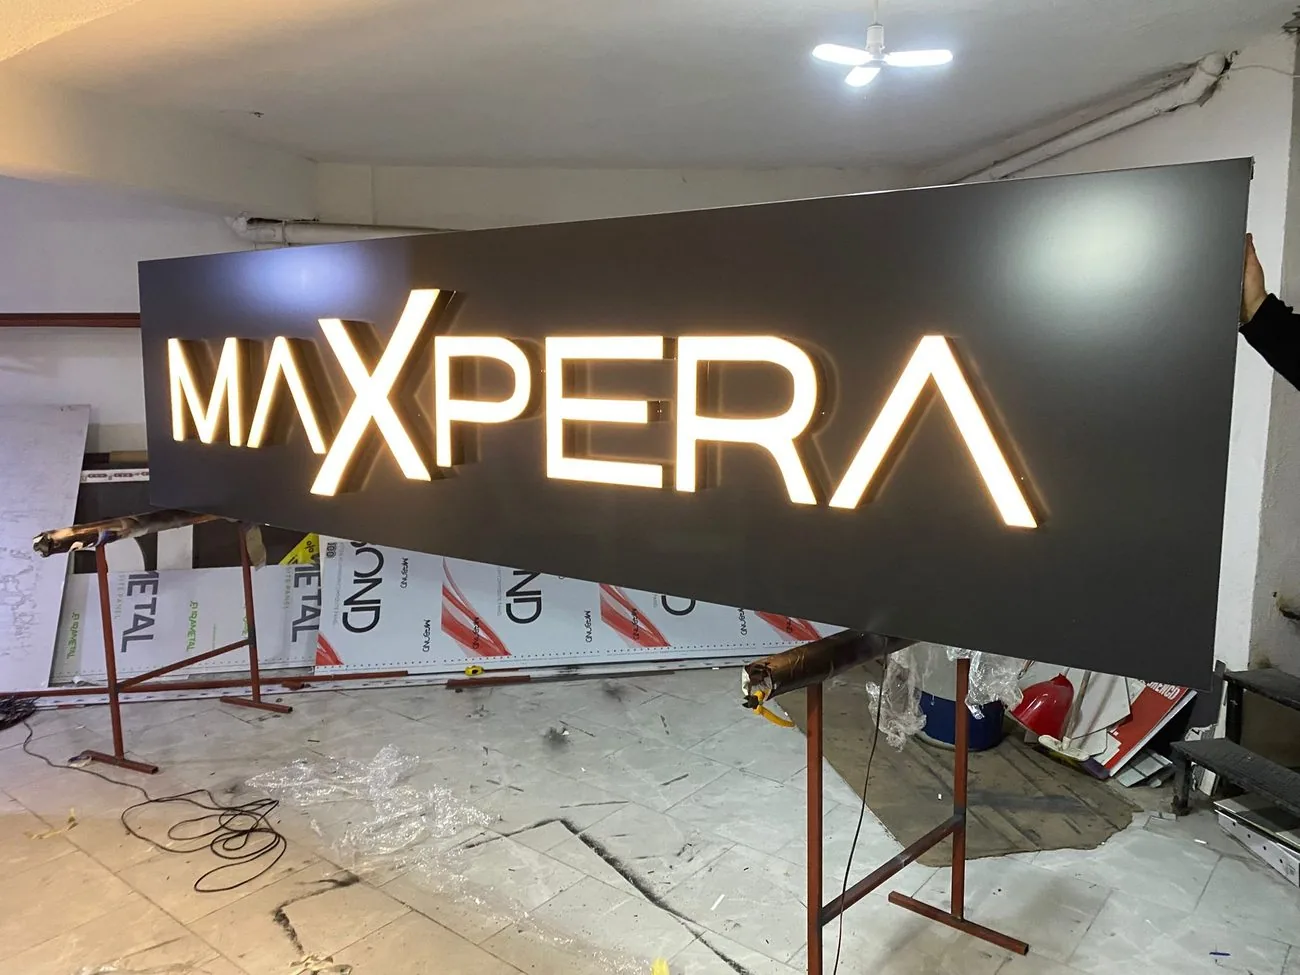
Dışarıdan görünmeyen iç işçilik, ürünün zaman içinde nasıl çalıştığını belirler. Modül yerleşimi harfin derinliğine göre hesaplanır: sığ bir gövdede modüller sıklaştırılmazsa ön yüzeyde nokta nokta parlak alanlar çıkar, gereğinden derin yerleşimde ise ışık ortada toplanır ve kenarlar sönük kalır. Besleme kablosunun gövdeye girdiği nokta üstten değil alttan ya da arkadan çözülür; su yürüyen bir delik, bir süre sonra modül arızası olarak geri dönebilir. Güç kaynağının gövde içine mi yoksa cephe arkasına mı yerleşeceği servis erişimiyle birlikte kararlaştırılır, çünkü arıza modülde olduğu kadar sürücüde de çıkabilir. Yakma testini sahada değil atölyede yapmamızın nedeni bu erişim farkıdır: modül aralığı, kablo yolu ya da sürücü yeri değişecekse gövde hâlâ açıkken değişir, cepheye asılmış bir harfte aynı müdahale sökme, indirme ve yeniden montaj demektir.
04
Hangi işte hangi kesim yöntemi kullanılır
Yöntemi malzeme belirler. Metal gövdeler ve harf sırtları lazerle, alüminyum kompozit ve pleksi gibi levha malzemeler CNC frezeyle, folyo ise bıçaklı plotterla kesilir; taşıyıcı profil ve çıtalar testereyle boyuna kesilir. Bir iş tek yöntemle bitmeyebilir: paslanmaz sırt lazerden, pleksi ön yüzey frezeden, vitrin yazısı plotterdan çıkar ve üçü aynı montaj masasında buluşur. Bu yüzden kabiliyeti makine sayısıyla değil, bir işin kaç farklı yöntemi aynı dosyadan besleyerek yürütebildiğiyle ölçüyoruz. Parça, kesim yapılacak tezgâhın çalışma alanına sığmıyorsa ek yeri görünmeyecek bir hatta bölünür ve birleşim atölyede yapılır; bölme kararı dosyada verilir, sahada değil. Atölyede karşılığı olmayan kesimlerde de yöntem aynıdır: parça, ölçüsü ve toleransı tanımlı bir çizimle dışarıda kestirilir, birleştirme ve montaj hazırlığı bizde kalır. Atölyemizde CNC router, fiber lazer ve plotter var; pleksi, kompozit ve alüminyum levha routerda, paslanmaz ve diğer metal saclar fiber lazerde, folyo plotterda kesilir.
05
Fason üretimde sorumluluk nerede duruyor
Reklam firmaları, ajanslar ve iç mimarlık ofisleri zaman zaman yalnızca üretim tarafı için bize geliyor. Fason iş, bitmiş ürün siparişinden farklı yürür: tasarım ve saha sorumluluğu talep eden tarafta kalır, biz tanımlı bir çizimi tanımlı bir malzemede üretiriz. Ölçüyü sahadan kimin aldığı baştan yazılmalıdır, çünkü yanlış ölçüden doğan yeniden üretim, bu ayrımın yapılmadığı işlerde tartışmaya dönüşebilir. Aynı şekilde renk referansı, yüzey bitişi ve kabul edilebilir tolerans aralığı dosyada geçmiyorsa üretim bizim yorumumuzla ilerler ve çıkan sonuç beklenenden farklı olabilir. Kapsam, takvim ve teslim şekli her iş için ayrı konuşulur; genel bir fason taahhüdü vermiyoruz. Fason üretim talepleriniz için ölçü ve teknik çizimle iletişime geçin, işin atölyede karşılığı olup olmadığını dosyayı gördükten sonra söyleyelim.
06
Paketleme, sahaya çıkışın ilk adımıdır
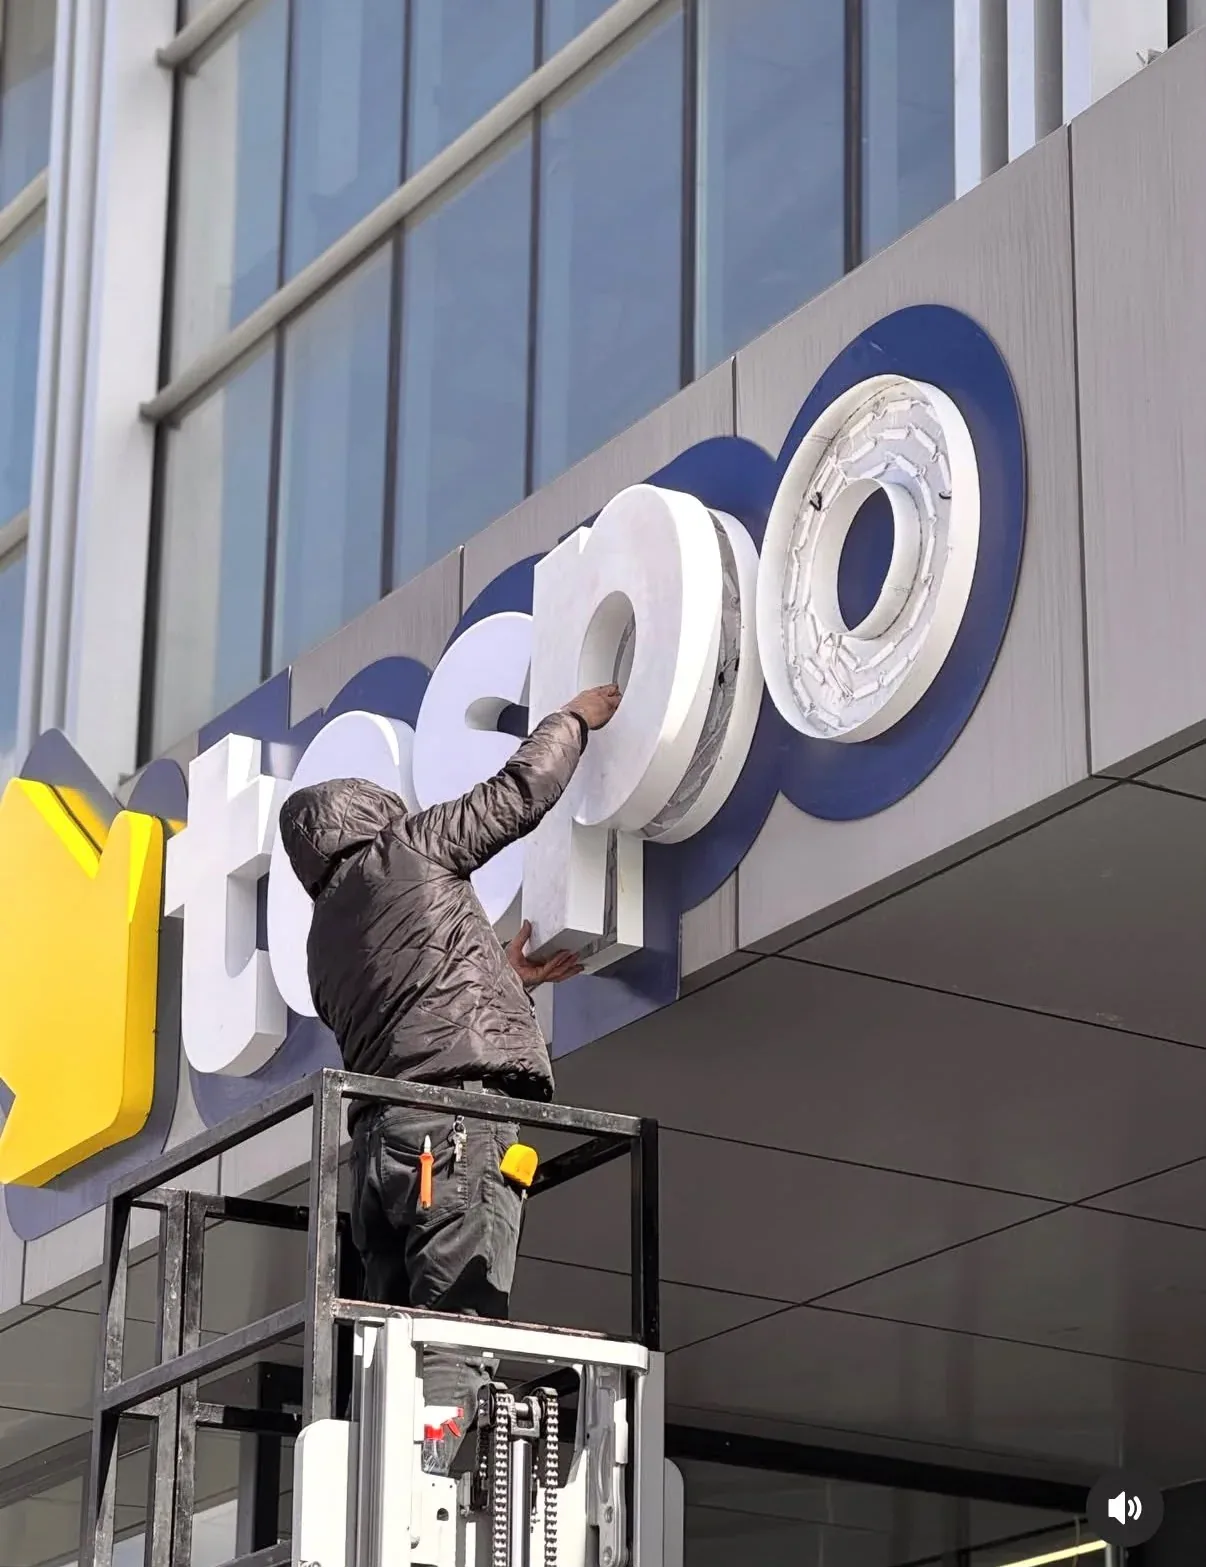
Atölyede biten iş, yüklenmeden önce montaj sırasına göre toplanır. Çok parçalı bir yazıda harfler tek tek numaralanır ve montaj şablonu hazırlanır; şablon, cephede harf hizasını metreyle tek tek ölçmek yerine tek hamlede veren kâğıt ya da folyo bir kalıptır. Vidalar, dübeller, kablo uçları ve varsa yedek modül aynı kutuya konur, çünkü sahada eksik çıkan küçük bir parça işin tamamını bekletebilir. Paketlemede ön yüzey korunur: pleksi ve kompozit yüzeyler koruma folyosuyla taşınır, metal kenarlara köşe takozu geçirilir ve folyo montaj bittikten sonra sökülür. Yükleme öncesinde erişim aracı, çalışma saati ve elektrik bağlantı noktası teyit edilir; erişim aracı ayarlanmamışsa parça indirilemez, elektrik noktası belli değilse ışıklı ürün bağlanamadan bekler.
Hangi malzeme hangi yöntemle kesilir ve bu seçim neyi değiştirir?
01
Lazer kesim
Paslanmaz, DKP ve diğer metal levhalarda kullanılır. Keskin köşeyi ve ince detayı bıçak baskısı olmadan çıkardığı için harf sırtlarında, delikli yüzeylerde ve arkadan ışık geçirecek desenlerde tercih edilir. Kesim kenarında ısı etkisi kalır; görünen yüzeyde duracak parçada bu kenar zımparayla veya yüzey işlemiyle karşılanır.
02
CNC router
Alüminyum kompozit, pleksi, alüminyum levha ve ahşap türevlerinde çalışır. Freze ucu döndüğü için kalın pleksi kenarını şeffaf bırakabilir, kompozitte büküm öncesi kanal açar. Uç çapı iç köşelerde en küçük yarıçapı belirler; dosyada keskin görünen bir iç köşe tezgâhta hafif yuvarlak çıkar, bu yüzden çizim uca göre düzenlenir.
03
Plotter kesim
Folyo, etiket ve kâğıt gibi ince malzemelerde kullanılır. Bıçak yalnızca üst katmanı keser, taşıyıcı kâğıt bütün kalır; böylece yazı transfer kâğıdıyla tek parça hâlinde cama veya araç yüzeyine aktarılabilir. Çok ince uçlu yazılarda kesim sonrası temizleme işi büyüdüğü için harf kalınlığı bu aşamada gözden geçirilir.
04
Testere kesimi
Taşıyıcı profil, çerçeve çıtası, kompozit şerit ve ahşap kayıtlarda kullanılır. Kutu ve levha tabelanın arkasındaki iskelet burada ölçüsüne getirilir, köşe birleşimleri gönyeli kesilir. Boyuna kesim hassasiyeti düşükse iskelet gizli kalsa bile ön yüzey dalgalanabilir; bu yüzden taşıyıcı parçalar da kaplama parçaları kadar ölçülü kesilir.
Atölyede ışıklı kutu harf üretimi
Kalite kontrol noktaları
Üretim hangi noktalarda durdurulup gözle ve ölçüyle bakılır?
01Üretim öncesi dosya kontrolü
Çizim kapalı mı, ölçü kilitli mi, kesim payı ve büküm payı işlenmiş mi diye bakılır. Eksik görülen kalem dosya sahibine yazılı olarak iletilir ve düzeltilmiş sürüm beklenir.
02Malzeme kabulü
Gelen levhanın kalınlığı, yüzey rengi ve koruma folyosu kontrol edilir. Aynı işin iki levhası farklı partiden geliyorsa renk farkı ihtimali üretime başlamadan gözden geçirilir.
03Kesim sonrası ilk ölçü
Tezgâhtan çıkan ilk parça çizimle karşılaştırılır. Ölçü sapması varsa seri devam etmeden düzeltilir; kontrol tek parçada yapıldığında kayıp bir levhayla sınırlı kalır.
04Kenar bitişi ve kaynak dikişi
Görünen yüzeye bakan kenarlar çapak, iz ve dalga açısından elle ve gözle kontrol edilir. Taşlanan dikişi çevresindeki yüzeyle aynı parlaklığa getirmeden parçayı kapanışa almıyoruz.
05Işık dağılımı ve renk eşitliği
Işıklı gövde kapanmadan yakılır, ön yüzeyden bakılarak leke, gölge ve parlak nokta aranır. Aynı cephede duracak birden fazla parça yan yana yakılır; tek başına doğru görünen bir renk, komşusunun yanında farklı okunabilir.
06Montaj öncesi son kontrol ve sahada kabul
Numaralar şablonla eşleştirilir, bağlantı elemanları sayılır ve eksik varsa kutu kapanmadan tamamlanır. Montajdan sonra cephede hiza, ışık ve kablo gizleme birlikte gözden geçirilir; düzeltme gerekiyorsa yerinde yazılı olarak not edilir ve nasıl kapatılacağı ayrıca konuşulur.
Kompozit cephede kutu harf montajı
Fason üretimde dosyada aradıklarımız
Bir çizime teklif verebilmemiz için içinde ne olması gerekir?
01Ölçülü vektörel çizim
Harf yüksekliği, gövde derinliği ve toplam yazı genişliği çizim üzerinde yazılı olmalı. Ölçüsüz gönderilen dosyada ekrandaki oran ile sahadaki beklenti sık sık ayrışır.
02Malzeme ve kalınlık
Gövde ve ön yüzey için hangi malzemenin istendiği ayrı ayrı belirtilir. Belirtilmemişse yöntemi biz öneririz, ancak öneri bir kabul değildir ve üretim öncesi yazılı olarak teyit edilir.
03Renk ve yüzey bitişi referansı
Boya kodu, folyo referansı veya parlak ile mat tercihi dosyada geçmelidir. Ekran görüntüsü üzerinden renk eşleştirmesi yapılmaz; baskı ve boya aynı görüntüyü aynı şekilde vermez.
04Birleşim ve montaj detayı
Parçanın cepheye nasıl tutunacağı, kablo giriş yönü ve varsa distans ölçüsü belirtilir. Montajı başka bir ekip yapacaksa bu detay üretim kadar önemlidir.
05Adet, tolerans ve teslim şekli
Kaç takım üretileceği, kabul edilebilir ölçü sapması ve ürünün monteli mi yoksa paketli mi teslim edileceği baştan yazılır. Bu üç kalem yazılı olmadığında verilecek takvim de tahmine dayanır.
Mağaza cephesi kutu harf montaj iskele
Atölye akışı
İş atölyede hangi sırayla ilerler?
01Teknik çizim ve dosya onayı
Gelen görsel kesime uygun vektörel çizime dönüştürülür; ölçüler, paylar, açınım, delik yerleri ve kablo geçişi bu çizime işlenir. Adımın çıktısı, üzerinde hangi parçanın hangi yöntemle kesileceği belli olan onaylı bir kesim dosyasıdır.
02Malzeme kabulü ve kesim
Levhalar kalınlık ve renk yönünden kontrol edilip yöntemine göre ayrılır; metal parçalar lazerle, levha parçalar frezeyle, folyo plotterla kesilir. Adımın çıktısı, çizimle karşılaştırılmış ve birleştirmeye hazır kesilmiş parça setidir.
03Büküm, birleştirme ve yüzey işlemi
Şeritler bükülür, gövde kaynak ya da yapıştırmayla kapatılır, görünen dikişler taşlanır ve boya, eloksal veya folyo kaplama uygulanır. Adımın çıktısı, yüzeyi kurumuş, ışık montajına hazır gövdedir.
04Elektrik montajı ve yakma testi
Işıklı ürünlerde modüller yerleştirilir, besleme çekilir ve güç kaynağı bağlanır. Adım, gövde kapanmadan önce yapılan yakma testiyle biter.
05Son kontrol, paketleme ve sevkiyat
Bitmiş parçalar numaralanıp kutulanır ve saha koşulları teyit edildikten sonra sevkiyat planlanır. Adımın çıktısı, cephede açılıp sırasıyla monte edilebilecek hâle getirilmiş bir takımdır.
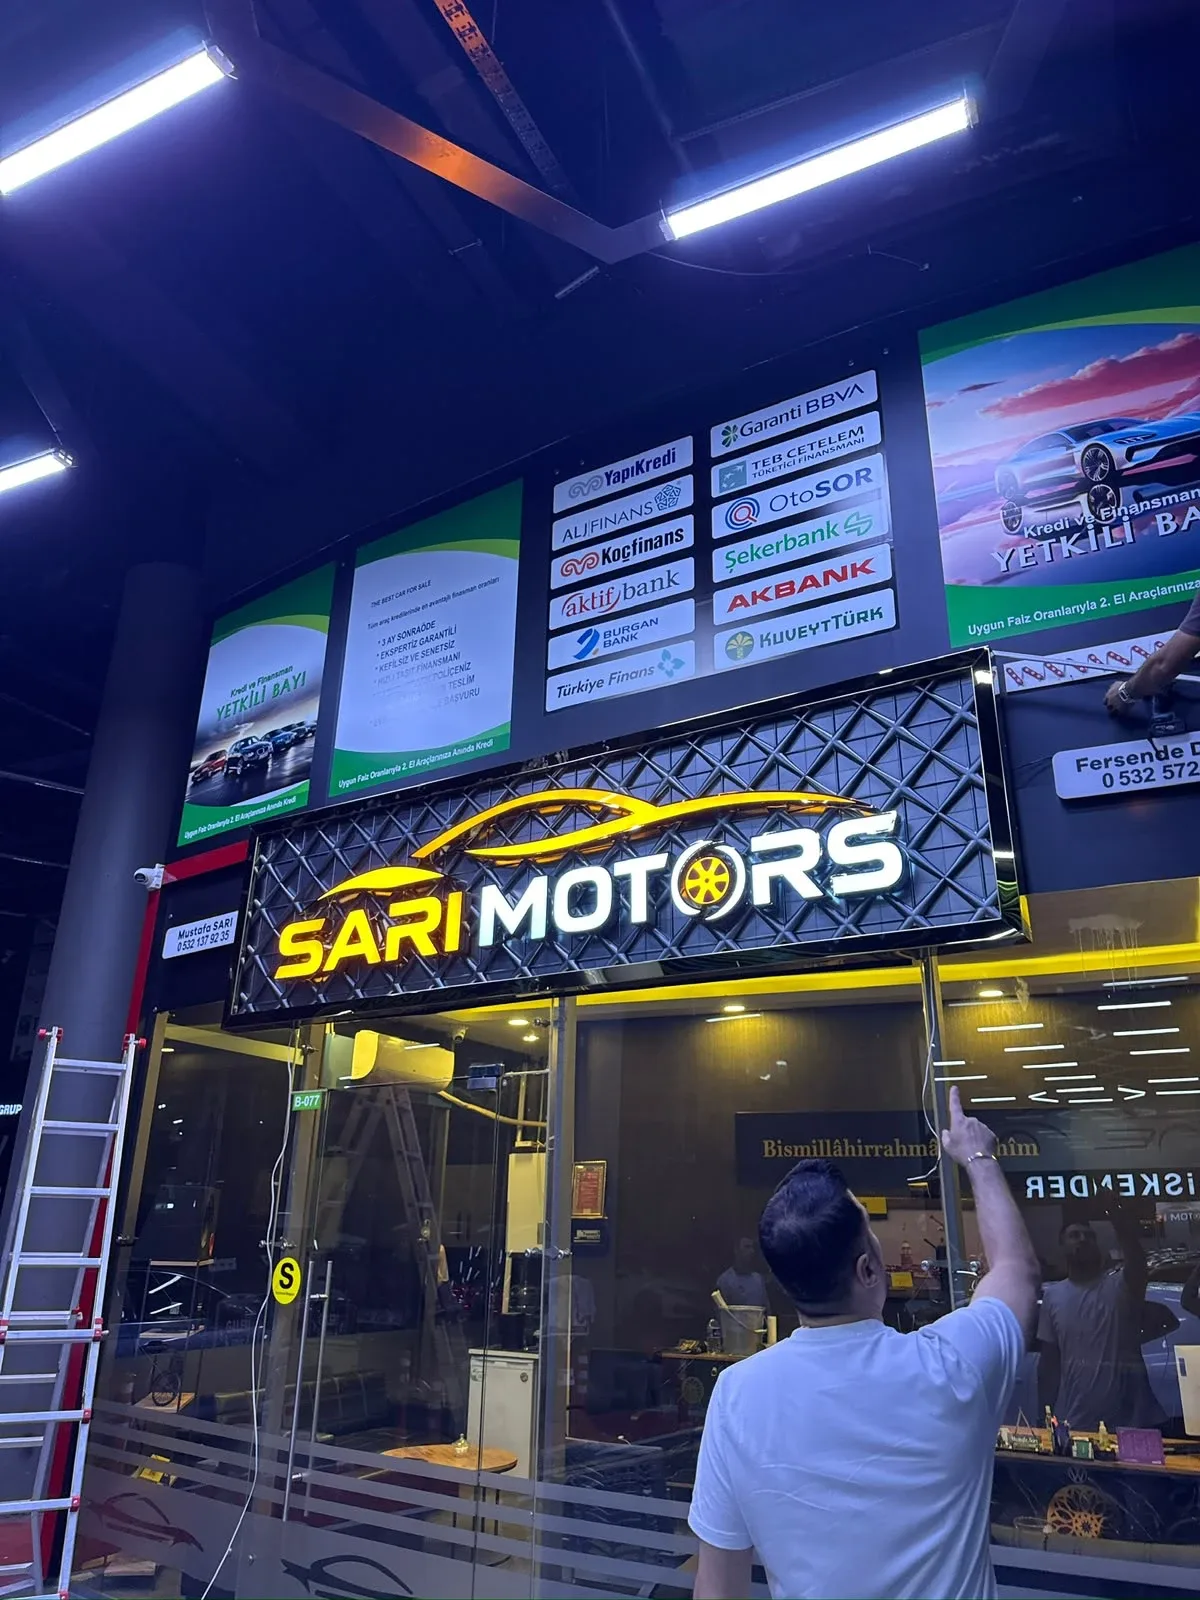
Sarı Motors Işıklı Cephe Tabelası, Işık Kolonları ve İç Mekân LogosuProjeyi inceleyin
İstanbul'da tabela imalatı ve atölye üretimi hakkında.
Elimdeki logo dosyası tabela imalatı için yeterli mi?
Kesim, kapalı yollardan oluşan ölçülü bir vektörel çizimle yapılır; taranmış görsel ya da bulanık kenarlı bir dosya bu işi görmez. Elinizde yalnızca görsel varsa harfleri yeniden çizeriz; bunun için yazı tipinin adını veya markanın elindeki orijinal dosyayı sormamız gerekebilir. Yeniden çizimde özgün yazı tipinin birebir korunması her koşulda mümkün olmayabilir, bu durumu üretimden önce size yazılı olarak bildiririz.
Kutu harf gövdesi hangi malzemeden üretilir, kararı ne belirler?
Gövde paslanmaz, boyalı DKP, alüminyum, pleksi ya da alüminyum kompozitten yapılabilir. Kararı harf ölçüsü, ışığın önden mi arkadan mı verileceği, ürünün dış mekânda mı duracağı ve monte edileceği yüzeyin taşıma kapasitesi belirler. Büyük harflerde ağırlık ve taşıyıcı iskelet öne çıkar, küçük harflerde ise kenar bitişinin temizliği belirleyici olur. Ölçüyü ve montaj yüzeyini görmeden verilen malzeme önerisi tahmin olur; bu yüzden öneriyi bu iki bilgi elimize geçtikten sonra yapıyoruz.
Başka bir reklam firmasına veya ajansa fason üretim yapıyor musunuz?
Üretim tarafı için gelen talepleri değerlendiriyoruz, ancak her işi kapsam görmeden kabul etmiyoruz. Baktığımız şey işin kimden geldiği değil, dosyanın üretilebilir olup olmadığıdır: ölçü, malzeme, renk referansı ve tolerans yazılı mı, montaj kimde, teslim nasıl olacak. Ölçüyü sahadan kimin aldığı da aynı kayda geçer; harf genişliği cephedeki taşıyıcı aralığına denk gelmediğinde sorunun çizimden mi yoksa saha ölçüsünden mi doğduğu ancak o kayıt varsa konuşulabilir. Dosya kuralları, beyaz etiketli teslim ve paketleme Fason Tabela Üretimi sayfamızda ayrıntılı olarak yazılı.
Üretim ne kadar sürer?
Genel bir süreyi yalnız standart kutu harf için verebiliyoruz: tasarım onayından sonra 5–7 iş günü; ölçü, adet ve izin süreci bunu değiştirebilir. Diğer işlerde takvimi parça sayısı, seçilen malzemenin temin durumu, yüzey işleminin kuruma ihtiyacı ve montaj koşulları birlikte belirliyor. Tek bir cephe yazısıyla çok şubeli bir set aynı planla ilerlemez. İşe özel takvimi dosya ve malzeme belli olduğunda paylaşıyor, üretim ilerledikçe güncelliyoruz.
Ürünü montajsız, atölyeden teslim alabilir miyiz?
Alabilirsiniz. Bu durumda paketin içine bağlantı şeması, ışıklı ürünlerde sürücü bilgisi ve kullanılan bağlantı elemanlarının listesi eklenir; ürünü teslim alan ekibin cephede neyle karşılaşacağını önceden bilmesi gerekir. Taşıma ve istifleme yükü size geçtiği için parçanın boyutu, ambalaj tipi ve araç uygunluğu teslimden önce konuşulur. Montaj sizdeyse cephe uygunluğu ve saha ölçüsünün doğruluğu da sizde kalır; bu ayrımı iş başlamadan yazılı hâle getiriyoruz.
 Tabela
 LED ve Işık
 Baskı ve Giydirme
 Fason ve Matbaa